Fertigung: Überwachung einer Wickelmaschine
Ein unabhängiges System für das Spulenwickeln elektrischer Betriebsmittel. Es beobachtet den Wickelprozess und den Zustand der Maschine über einen langen Zeitraum und arbeitet neben den lokalen Prüfungen des Werks.
Fertigung elektrischer Betriebsmittel
Die Aufgabe

Eine Wickelmaschine wickelt Spulen für elektrische Betriebsmittel. Eine fehlerhafte Wicklung kostet Material und Zeit, und eine verschlissene Maschine erzeugt mehr davon. Das Werk muss wissen, wie oft fehlerhafte Wicklungen auftreten, wie viel Zeit zwischen ihnen vergeht, wie sich die Maschinen unterscheiden und ob sich der mechanische Zustand einer Maschine verändert.
Das System besteht aus einer Messung von Drehung und Position, einer Planprüfung auf dem eigenen Rechner des Werks, der Quittierung durch den Bediener, einer parallelen Schwingungsmessung und der PRECOG-Analyse.

Konzept
Zwei Prüfebenen
- Verwaltet den Wickelplan.
- Vergleicht die tatsächliche Drehung und Position mit dem Plan.
- Zeigt dem Bediener sofort, ob die Wicklung dem Plan folgt.
- Prüft den Produktionsprozess vor Ort.
- Speichert und analysiert den Verlauf der Wicklungen und des Maschinenzustands.
- Berechnet die Häufigkeit fehlerhafter Wicklungen und die Zeit zwischen ihnen.
- Erkennt ungewöhnliche Häufigkeiten, Trends und Anomalien.
- Vergleicht Maschinen, die dieselbe Aufgabe erfüllen.
Messung
Was gemessen wird
Drehung und Position
Ein Drehsensor liest die Drehung und die Position der Maschine von einem Zielelement auf der Welle ab.
Bedienerereignisse
Ein grüner Taster bestätigt, dass die Wicklung korrekt ist. Ein roter Taster meldet eine fehlerhafte Wicklung.
Schwingungen
Ein Schwingungssensor verfolgt parallel zu den Wickelzyklen den mechanischen Zustand der Maschine und der Lager.
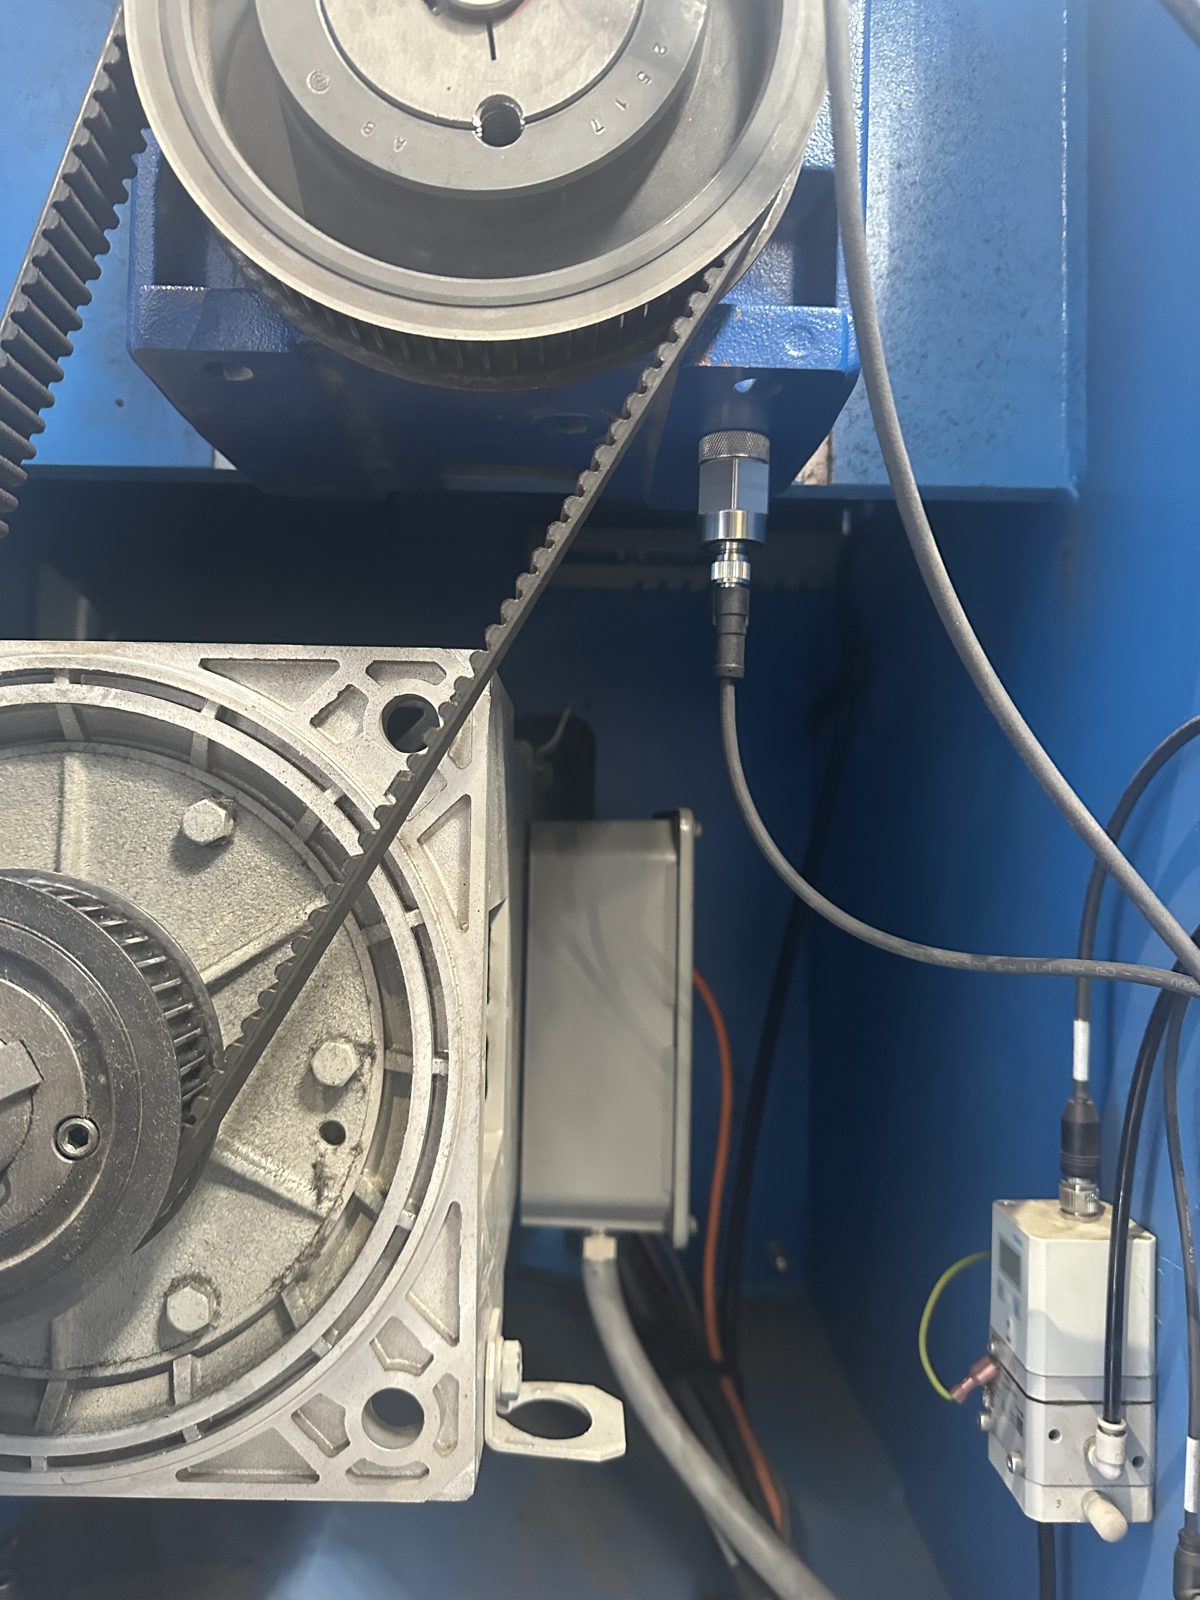
Das automatische Ergebnis der lokalen Prüfung und der Taster des Bedieners werden als getrennte Felder gespeichert. So lässt sich später analysieren, wo beide übereinstimmen, wo sie abweichen und wo der Bediener die Maschine korrigiert hat.
Datenweg
Datenfluss
- Messung. Der Drehsensor liest die Drehung und die Position.
- Schnittstelle. Der Sensor ist an eine Industrieschnittstelle von Vida Soft angeschlossen, die auch die beiden Taster und den Schwingungssensor aufnimmt.
- Lokale Übertragung. Die Schnittstelle gibt nur die Drehung, die Position und die Tasterereignisse über USB an den Rechner des Werks weiter.
- Lokaler Vergleich. Die Software des Werks vergleicht die Wicklung mit dem Plan und zeigt eine Abweichung sofort an.
- Übertragung an PRECOG. Dieselben Daten und die Schwingungswerte gehen über eine kabelgebundene Ethernet-Verbindung an PRECOG.
- Analyse. PRECOG berechnet die Fehlerhäufigkeit, die Zeit zwischen Fehlern, den Trend, die Anomalien und den Maschinenzustand.
Jedes Wickelereignis hat eine neutrale Maschinenkennung, eine Zykluskennung, einen Zeitstempel und eine Folgenummer, die Drehdaten und Wicklungszahlen, das lokale Ergebnis, die Rückmeldung des Bedieners, die Schwingungsdaten und den Übertragungsstatus.
Analyse
Kennzahlen und Anomalien
- Anzahl fehlerhafter Wicklungen
- Fehlerrate: fehlerhafte Zyklen im Vergleich zu allen Zyklen
- MTBF nach Zyklen: die durchschnittliche Zahl guter Wicklungen zwischen zwei Fehlern
- MTBF nach Zeit: die durchschnittliche Zeit zwischen zwei fehlerhaften Wicklungen
- Trend der Fehlerhäufigkeit
- Vergleich der Maschinen
- Eine Fehlerhäufigkeit, die zunimmt
- Ein ungewöhnlicher Unterschied zwischen zwei Maschinen
- Ein wiederkehrender Unterschied zwischen dem automatischen Ergebnis und dem Bediener
- Eine Schwingungsänderung zusammen mit mehr fehlerhaften Wicklungen
Für jede Maschine erstellt PRECOG ein Referenzverhalten aus dem normalen Zusammenhang zwischen Wickelzyklen, Fehlerrate, Rückmeldung des Bedieners und Schwingungen. Die Anomalien werden an diesem Referenzverhalten gemessen und nicht an einer festen Zahl.
Grenzen und Sicherheit
Grenzen und Sicherheit
- PRECOG steuert die Wickelmaschine nicht und hält sie nicht an.
- PRECOG ändert den Wickelplan nicht.
- Die USB-Verbindung kann nur die Drehung, die Position und die Tasterereignisse übertragen. Befehle, Einstellungen oder Softwareänderungen kann sie nicht übertragen.
- Die Ethernet-Verbindung überträgt nur vordefinierte PRECOG-Daten, und nur ausgehend.
- Die Software der Schnittstelle und die Software des Werks lassen sich über die Netzwerkverbindung nicht aus der Ferne überschreiben oder steuern.
Für den Pilot muss das Werksnetz nur ausgehende HTTPS-Verbindungen zur PRECOG-API zulassen. Eine eingehende Verbindung aus dem Internet ist nicht nötig. Die Zeit stammt vorzugsweise vom Zeitserver des Werks. Die Einzelheiten des Sicherheitskonzepts stehen auf der Seite Sicherheit und IT-Architektur.
Installation
Installation
Die Schnittstelle und die beiden Taster lassen sich anstelle des ungenutzten Displays der Maschine in ein Gehäuse einbauen. Die endgültige mechanische Ausführung richtet sich nach den örtlichen Maßen, der Ergonomie für den Bediener, der Kabelführung, dem elektrischen Schutz und dem Zugang für den Service.

Möchten Sie die Qualität und den Zustand Ihrer Produktionsmaschinen verfolgen?